

Tendances
et défis du secteur

Conformité réglementaire
(GMP, FDA/NSF, ISO, ATEX)

Zéro arrêt de production
Fiabilité maximale des équipements.

Propreté & hygiène
Maîtrise de la contamination.

Numérisation
Digitalisation et traçabilité des interventions.

Défis RSE
Caractéristiques, réparabilité, réduction des déchets.
Mabéo Industries : votre partenaire pour des solutions conformes et sur mesure
Attentes et besoins du secteur
Les industriels de la pharmacie attendent des solutions fiables, conformes et parfaitement adaptées à des environnements sensibles. Ils recherchent des partenaires capables de garantir la sécurité des opérateurs et la continuité de production.
L’enjeu majeur : concilier exigences réglementaires strictes, performance industrielle et maîtrise des risques.
Conformité RSE & Normes
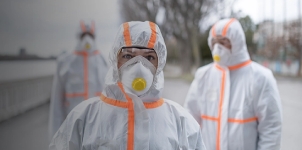
Dans le secteur de la pharmacie, la démarche RSE repose sur la sécurité des collaborateurs autour des risques multiples : chimiques, biologiques, contamination, mais aussi des risques mécaniques, et physiques, respiratoires, Atex, zone blanche etc… La prise en compte des impacts environnementaux et le respect strict des exigences réglementaires.
Mabéo Industries accompagne ses clients avec des solutions conformes, documentées :
Découvrez l'offre de produits dédiée à la pharmaceutique
Informations, services et conseils adaptés à vos besoins
Questions fréquentes
Quels équipements choisir pour un site pharmaceutique ?
Il faut choisir des équipements conformes, documentés et adaptés aux environnements sensibles de production ou de maintenance. Dans l’industrie pharmaceutique, les besoins peuvent inclure des EPI, consommables, outillages, composants pneumatiques, solutions d’étanchéité, automatismes et équipements de contrôle. Le choix doit tenir compte des exigences GMP, ISO, ATEX ou FDA/NSF, des risques de contamination, de la traçabilité attendue et de la continuité de production.
Comment sélectionner les EPI adaptés au secteur pharmaceutique ?
La sélection des EPI doit partir des risques présents sur chaque poste et du niveau de propreté requis. Les opérateurs peuvent être exposés à des substances chimiques, agents biologiques, projections, poussières, risques respiratoires, mécaniques ou atmosphères ATEX. Les gants, combinaisons, lunettes, protections respiratoires, chaussures et vêtements adaptés aux zones sensibles doivent être choisis selon les produits manipulés, la durée d’exposition, les procédures internes et les normes applicables.
Pourquoi la traçabilité est-elle essentielle dans l’industrie pharmaceutique ?
La traçabilité est essentielle pour sécuriser les opérations, documenter les interventions et maîtriser les risques sur toute la chaîne de production. Elle permet de suivre les équipements, consommables, composants et actions de maintenance utilisés dans des environnements fortement réglementés. Associée à la digitalisation et à la maintenance prédictive, elle aide à anticiper les dérives, limiter les arrêts de production et garantir une information fiable lors des contrôles qualité.